




Milyen tényezők befolyásolják a PVC-pelletizáló sor teljesítményét?
 Dec 17, 2025|
Szia! PVC pelletizáló sorok szállítójaként saját bőrömön tapasztaltam, hogy a különféle tényezők milyen nagy hatással lehetnek e sorok teljesítményére. Egyszerűen fogalmazva az áteresztőképesség az a PVC pellet mennyisége, amelyet egy sor egy adott időkereten belül képes előállítani. És hadd mondjam el, hogy ennek az áteresztőképességnek a megfelelő elérése elengedhetetlen minden olyan vállalkozás számára, amely a hatékonyság és a profit maximalizálására törekszik. Tehát ebben a blogban lebontom azokat a kulcsfontosságú tényezőket, amelyek befolyásolhatják a PVC-pelletizáló sor teljesítményét.
1. Nyersanyag minőség
A PVC-pelletizálási folyamat során felhasznált alapanyagok minősége döntő jelentőségű. A PVC-gyanta, az adalékanyagok és a töltőanyagok egyaránt szerepet játszanak. Ha a PVC gyanta részecskemérete vagy molekulatömege nem egyenletes, az egyenetlen olvadáshoz vezethet az extrudálási folyamat során. Ez az egyenetlen olvadás eltömődéseket okozhat az extruderben, lelassíthatja az anyag áramlását, és végső soron csökkentheti a teljesítményt.
Például, ha a gyanta nagy részecskéket tartalmaz, amelyek nem olvadnak megfelelően, beszorulhatnak a szerszámba vagy a pelletizáló sor más alkatrészeibe. Hasonlóképpen, az alacsony minőségű adalékok vagy töltőanyagok negatívan reagálhatnak a PVC gyantával, csomókat képezve vagy megváltoztatva az olvadék viszkozitását. Ez megnehezíti az anyag zökkenőmentes átfolyását a vezetéken.
A nagy áteresztőképesség biztosítása érdekében elengedhetetlen, hogy megbízható beszállítóktól szerezzük be a kiváló minőségű alapanyagokat. Végezzen rendszeres minőségellenőrzést a beérkező anyagokon, hogy időben észlelje a problémákat.
2. Extruder tervezése és teljesítménye
Az extruder a PVC pelletizáló sor szíve. Kialakítása és teljesítménye közvetlen hatással van a teljesítményre. A csavar kialakítása különösen fontos. A különböző típusú PVC-készítményekhez különböző csavarok használhatók. Például egy nagy kompressziós aránnyal rendelkező csavar nagyobb nyomást és nyírást generálhat, ami elősegíti a PVC gyanta és az adalékanyagok jobb olvadását és keverését.
A csavar hossz-átmérő aránya (L/D) szintén számít. A magasabb L/D arány általában lehetővé teszi az anyag alaposabb keverését és olvasztását, de növelheti az anyag extruderben való tartózkodási idejét is. Ha a tartózkodási idő túl hosszú, az a PVC termikus lebomlásához vezethet, ami rossz hír az áteresztőképesség szempontjából.
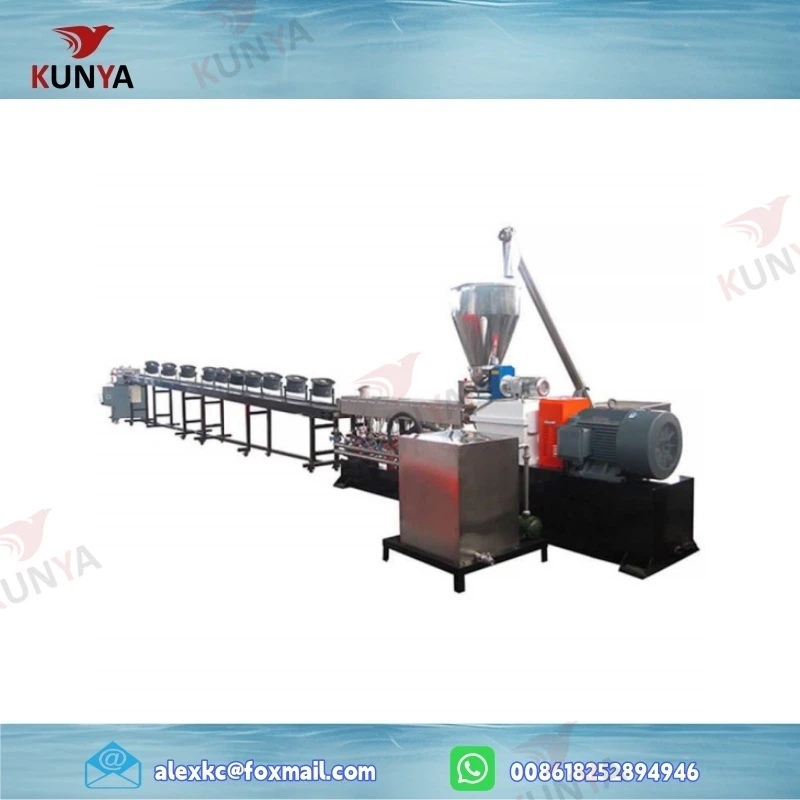
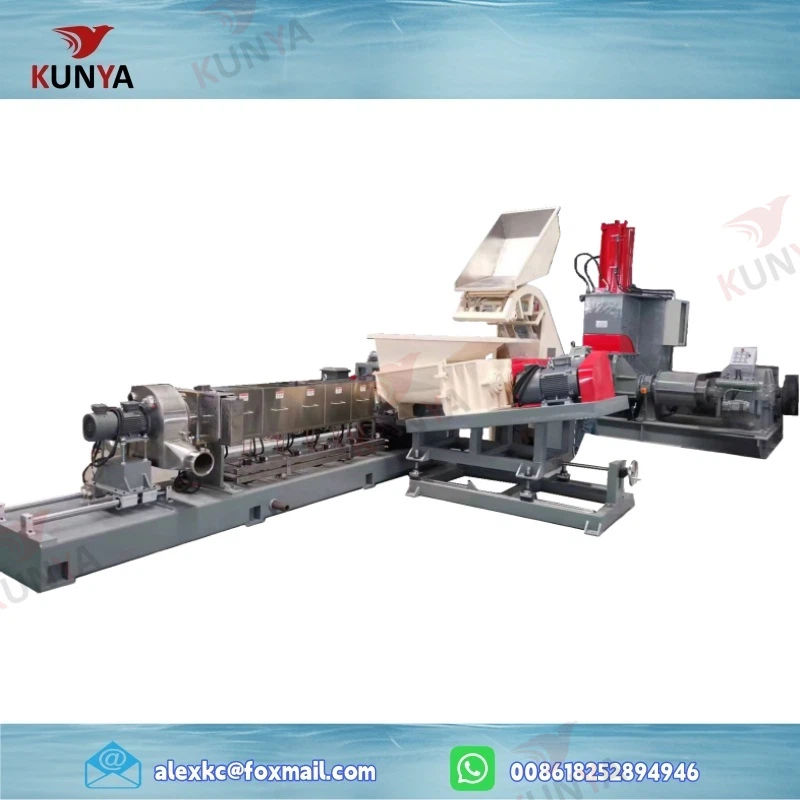
Az extrudermotor teljesítménye egy másik fontos tényező. Előfordulhat, hogy az elégtelen teljesítményű motor nem tudja a csavart a kívánt sebességgel meghajtani, ami alacsonyabb teljesítményt eredményez. Másrészt egy túlméretezett motor energiapazarlás lehet.
3. Die Design
A szerszám felelős azért, hogy az olvadt PVC-t a kívánt pellet formává alakítsa. A szerszám kialakítása jelentősen befolyásolhatja a teljesítményt. A nagyszámú furattal rendelkező szerszám egyszerre több pelletet tud előállítani, növelve az áteresztőképességet. Ha azonban a lyukak túl kicsik vagy túl közel vannak egymáshoz, az ellennyomást okozhat az extruderben, ami csökkenti az anyagáramlást.
A szerszámfuratok alakja is számít. A kerek lyukak a leggyakoribbak, de más formák, például négyzet vagy téglalap is használhatók az alkalmazástól függően. A szerszám felületi minősége is fontos. A sima felület csökkenti a súrlódást az olvadt PVC és a szerszám között, lehetővé téve az anyag könnyebb áramlását.
A szerszám rendszeres karbantartása elengedhetetlen. Idővel a szerszám eltömődhet PVC-maradványokkal vagy más szennyeződésekkel. A szerszám rendszeres tisztítása biztosítja, hogy a lyukak nyitva maradjanak, és az anyag szabadon tudjon folyni.
4. Hűtőrendszer
Miután a PVC-t a szerszámon keresztül extrudálták, gyorsan le kell hűteni, hogy pelletté szilárduljon. A hűtőrendszer létfontosságú szerepet játszik a teljesítményben. Ha a hűtés túl lassú, a pellet összetapadhat, csomókat képezve. Ez eltömődést okozhat az utánfutó berendezésekben, például a pelletálóban vagy a szállítószalagban.
Másrészt, ha a hűtés túl gyors, az belső feszültségeket okozhat a pelletekben, ami repedésekhez vagy más minőségi problémákhoz vezethet. A használt hűtőrendszer típusát, legyen szó vízfürdőről, léghűtésről vagy a kettő kombinációjáról, gondosan kell kiválasztani a PVC összetétele és a kívánt pellet tulajdonságai alapján.
A hűtőközeg áramlási sebességét és hőmérsékletét is pontosan szabályozni kell. Például egy vízhűtéses rendszerben, ha a víz hőmérséklete túl magas, az nem hűti le hatékonyan a pelletet. Ha a víz áramlási sebessége túl alacsony, a hűtés egyenetlen lesz.
5. Pelletizáló teljesítmény
A pelletizáló feladata, hogy a lehűtött PVC szálakat a kívánt méretű pelletekre vágja. Teljesítménye többféleképpen is befolyásolhatja a teljesítményt. A pelletizáló vágási sebességét szinkronizálni kell az extrudálási sebességgel. Ha a vágási sebesség túl lassú, a szálak felhalmozódnak, ami eltömődéshez vezet. Ha túl gyors, akkor a pellet túl kicsi vagy szabálytalan alakú lehet.
A vágópengék élessége is döntő jelentőségű. A fénytelen pengék elszakíthatják a PVC-szálakat, ahelyett, hogy tisztán vágnák le őket, ami rossz minőségű pelleteket és csökkent áteresztőképességet eredményez. A pelletizáló zökkenőmentes működéséhez rendszeres pengecserére és karbantartásra van szükség.
6. Automatizálási és vezérlőrendszerek
A modern PVC pelletizáló sorok gyakran fejlett automatizálási és vezérlőrendszerekkel rendelkeznek. Ezek a rendszerek valós időben képesek figyelni és beállítani a vezeték különböző paramétereit, mint például a hőmérséklet, a nyomás és a sebesség. Az optimális működési feltételek fenntartásával hozzájárulhatnak a teljesítmény javításához.
Például egy automatizált hőmérséklet-szabályozó rendszer biztosíthatja, hogy az extruder és más alkatrészek a megfelelő hőmérsékleten működjenek. Ez megakadályozza a túl- vagy alulmelegedést, ami mindkettő negatív hatással lehet az áteresztőképességre. Hasonlóképpen, egy nyomásszabályozó rendszer képes fenntartani a megfelelő nyomást az extruderben, biztosítva az egyenletes anyagáramlást.
7. Vonalkonfiguráció és elrendezés
A PVC-pelletizáló sor általános konfigurációja és elrendezése szintén befolyásolhatja a teljesítményt. A jól megtervezett elrendezés minimalizálja azt a távolságot, amelyet az anyagnak meg kell tennie a vonal különböző elemei között. Ez csökkenti a dugulások és késések esélyét.
Például, ha a pelletizáló túl messze van az extrudertől, a lehűtött PVC-szálaknak több idejük lesz tovább lehűlni, és törékennyé válhatnak, ami megnehezíti a vágásukat. A tárolóedények, szállítószalagok és egyéb segédberendezések elrendezését is optimalizálni kell az anyagok zökkenőmentes áramlása érdekében.
8. Karbantartás és karbantartás
A PVC pelletizáló sor rendszeres karbantartása elengedhetetlen a nagy teljesítményhez. Az olyan alkatrészeket, mint az extruder, a szerszám és a pelletizáló, rendszeresen tisztítani, kenni és ellenőrizni kell. Az elhasználódott alkatrészeket azonnal ki kell cserélni.
A karbantartás elhanyagolása a vonal teljesítményének fokozatos csökkenéséhez vezethet. Például egy piszkos extrudercsiga csökkentheti az anyag olvasztásának és keverésének hatékonyságát. A pelletizáló elhasználódott csapágya vibrációt okozhat, ami befolyásolhatja a vágási minőséget és az áteresztőképességet.
Ipar – Speciális pelletizáló sorok
Ha a speciális pelletizáló sorok piacán keres, néhány nagyszerű lehetőséget is kínálunk. Nézze meg a miBiológiailag lebomló mesterkeverék pelletizáló sor,Lánggátló pelletizáló vonal, ésSzínes mesterkeverék pelletizáló sor. Ezeket a vonalakat úgy tervezték, hogy megfeleljenek a különböző iparágak speciális igényeinek.
Összefoglalva, a PVC pelletizáló sor teljesítményét számos tényező befolyásolja, a nyersanyag minőségétől a karbantartásig. Ha megérti ezeket a tényezőket, és megfelelő intézkedéseket tesz ezek optimalizálására, jelentősen javíthatja PVC-pelletizálási műveletének hatékonyságát és termelékenységét.
Ha többet szeretne megtudni PVC-pelletizáló sorainkról, vagy bármilyen kérdése van az átviteli optimalizálással kapcsolatban, forduljon bizalommal. Azért vagyunk itt, hogy segítsünk Önnek, hogy a legtöbbet hozza ki pelletizálási folyamatából.
Hivatkozások
- "Műanyag extrudálási technológia", Allan A. Griff.
- Edward J. Wickson: „Kézikönyv a PVC-készítésről”.